

10 回中 9 回、ブラッシング ラインに縞模様ができたり、色合いが変化したり、手がぐったりし始めた場合、ブラシ自体に問題があるわけではありません。私たちが確認するように求められる生産上の問題では、原因はほとんどの場合、ブラシが布地にどれだけ深くかみ合うか、ブラシの表面速度と布地の速度の比、布地にかかる張力の強さ、および塵埃除去システムがヘッドから糸くずをどれだけうまく引き離すかという 4 つの場所のいずれかにあります。これら 4 つを正しく実行すれば、ブラッシング マシンは工場内で最も簡単に稼働できる仕上げ装置の 1 つになります。これらを無視すると、新品のブラシでも一貫性のない仕上がりになってしまいます。
このガイドは、実際に機械を設定する人、つまり仕上げ監督者、シフト技術者、レシピカードを書かなければならないプロセスエンジニア、そして 5 年後も意味のある機器を指定しなければならない購入者を対象に書かれています。ブラッシングが生地表面に物理的に与える影響、コールド スタートからのセットアップ シーケンス、一般的な生地の現実的なパラメータ範囲、実行する価値のあるチェック、最も頻繁に発生する欠陥とその修正方法、ラインの生産性を維持するためのメンテナンスと安全習慣について説明します。
詳細の前にある短いバージョン。ブラッシングの強さは、圧力ではなく、かみ合いの深さとブラシと生地の速度比によって制御されます。 2 つの軽いパスは、ほとんどの場合、1 つの重いパスに勝ちます。張力は布を平らに保つ最小限にする必要があります。集塵はハウスキーピングではありません。それはプロセスの一部です。そして、設定が正しいことを知る唯一の方法は、測定されたリーダーを実行し、適切な光の下でチェックし、数値を書き留めることです。
ブラッシング機が生地表面に実際に行うこと
ブラッシングマシンは 1 つのプロセスではありません。 3 つあり、どれを実行するかは、ブラシを布に当てる強さによって決まります。
クリーニング。 多くの場合、数十分の 1 ミリメートル程度の低いかみ合わせでは、毛先が布地から緩い繊維、ほこり、表面の破片を払い落とします。デニムや厚手の綿では、これにより驚くほどの量の糸くずが除去され、下流工程に持ち込まれる負荷が軽減されます。クリーニングパスは、コーティング、ラミネート、印刷の前、または乾燥直後および巻き取り前に行うのが一般的です。
子育てしたり、昼寝したり。 より高いかみ合いでは、フィラメントが個々の繊維を捕らえ、表面まで引き上げます。その結果、繊維、ねじれ、ブラシの動かし方に応じて、毛羽立ち、パイル、または柔らかい桃の手触りが得られます。方向と速度比によって、均一でソフトなレイズが得られるか、方向性のあるベルベット効果が得られるかが決まります。
レベリングと研磨。 適度な比率で生地が移動するのと同じ方向にブラシを動かすと、繊維が下に置かれ、最も高い繊維が切り取られ、より滑らかでわずかに光沢のある表面が生成されます。これは仕上げパスであり、レイジング パスではありません。すでに他の場所でレイジングされているサーフェスを整えるために使用されます。
メカニズムを理解すると、ほとんどの設定決定が説明されます。表面で行われる仕事の量は、毛先と繊維の間の相対速度と噛み合いの深さという 2 つの要素によって決まります。フィラメント自体がバネであるため、圧力は制御変数ではありません。柔らかいフィラメントをより深く押し込むと、フィラメントはさらに曲がり、より長い弧を描くだけで、実際には切断動作が減少し、熱と繊維の損傷が増加する可能性があります。
ブラッシングでは何ができないのかを明確にすることも大切です。残留サイジングや緩和不良により生地がかさばったり、縮んだり、糸が硬くなったりすることがありません。乾燥機から出たばかりの布は板状に感じられますが、ブラッシング後もまだ板状に感じられます。その上で昼寝をすると、ただボードのように感じられます。ブラッシングは表面処理であり、その利点は主に生地の見た目、手で触ったときの感触、次のプロセスでの動作にあります。それは本当の利点であり、それがこの事業が存在する理由ですが、それは狭いものであり、それ自体を社内で販売する必要があります。
最後に、ブラッシングは部分的に元に戻すことができます。あるパスで敷かれた繊維は別のパスで再び持ち上げられ、ブラシをかけられた表面は、ロールスタックでの圧縮、過剰な張力、または温かい状態で巻き上げることによって平らになります。対照的に、スエード加工は、繊維の端を研磨面で切断し、より永続的な変化を生み出します。この区別を念頭に置くことで、試行時間を大幅に無駄にすることがなくなります。
ダイヤルに触れる前にブラシとヘッドを布地に合わせてください
同じドラムとモーターを備えた 2 台のマシンは、ブラシの仕様、ヘッドの形状、回転パターンが異なると、まったく異なる動作をします。これが、競合他社のレシピをコピーすることがほとんどうまくいかない理由であり、レシピカードが速度を記録するのと同じくらい慎重にブラシを記録する必要がある理由です。
ブラシフィラメント。 標準ナイロンは汎用的な選択肢です。柔らかく、弾力性があり、繊細なニットや細かい織物を損傷する可能性はほとんどありません。炭化ケイ素または酸化アルミニウムがフィラメントに埋め込まれた研磨剤入りナイロンは、繊維をより積極的に起毛させ、フリース、ベロア、室内装飾品、および起毛作業に使用されます。ワイヤー ブラシは、過酷な清掃や一部の皮革やカーペットの用途に使用され、ナイロンと互換性があると考えるべきではありません。アクションの「キレ」を決めるのはフィラメント径で、0.15~0.25mmは細かい作業、0.30~0.45mmは汎用、0.50~0.60mmは重めのレイジングに適しています。
ブラシの長さと密度。 フィラメントが長いほど曲がりやすくなり、より穏やかで寛容なストロークが得られます。タフティングが高密度になると、1 回転あたりの仕事量が増加し、より多くの熱が発生します。ブラシをしばらく使用すると、フィラメントの長さが短くなり、効果的な噛み合いが変化します。これが、1 月にはうまくいったレシピが春までにずれてしまう理由の 1 つです。
ヘッドの形状。 単一の大きなローラーを備えたドラムヘッドは、織物を張力下で走行させるのに適しており、織物を平らに保持でき、接触線が安定します。いくつかの小さなブラシ ローラーが中心軸の周りを周回する遊星ヘッドは、1 つの長い線ではなく、多くの短い経路に沿って布に接触します。このデザインは、ニットの不規則な表面にはるかによく追従し、針の開きを減らし、より多くのブラッシング表面全体に摩耗を分散させます。コットンインターロック、ジャージー、フリースを生産する工場では、プラネタリーヘッドを使用すると生地構造へのリスクが少なく、より均等な引き上げができることがよくわかります。これはまさに専用の装置などの装置です。 ニット用遊星ブラッシング機 するために作られています。
頭の数。 マルチヘッド マシンを使用すると、作業を分割できます。別々のヘッドに 2 つまたは 3 つの光を通過させると、単一ヘッドで 1 回の強力なパスよりも均一な結果が得られます。これは、各パスで除去される繊維の量が控えめであり、布地は接触の間に平らに回復する可能性があるためです。
実際のルールは簡単です。最初にファブリック ファミリを決定し、次にブラシ、次にヘッド構成を決定してから、速度とエンゲージメントの調整を開始します。この順序の逆転は製造現場で常に発生しており、試運転に 3 時間ではなく 3 日かかる主な理由です。
コールドスタートからのセットアップシーケンス
順序が重要です。これらの手順を別の順序で実行すると、マシンが「間違った」ゼロに設定され、その後のすべての調整が間違った基準に対して行われることになります。
- レシピとブラシを確認します。 取り付けられたブラシがレシピ カードと一致していること、フィラメントの種類と直径が正しいこと、シフト間で交換されていないことを確認してください。ブラシの識別番号を記録します。
- ブラシ自体を点検してください。 生地を外し、ガードを所定の位置に取り付けた状態で、ミシンをゆっくりと動かします。平らな部分、曲がったり欠けたりしている房、丸くない部分、不均一な毛の長さを探します。ブラシの丸さが 1 mm ずれていると、速度設定をしても隠すことができない縞模様が生成されます。
- 抽出経路を掃除します。 フィルターを空にするか掃除し、ダクト接続部をチェックし、吸引力が実際にヘッドのフードに到達していることを確認します。ブラッシングでは、ほとんどのオペレーターが予想するよりも多くの浮遊糸くずが発生し、ダクトが部分的に詰まっていると、表面の結果だけでなく作業環境も変化します。
- 最小限の張力で生地に糸を通します。 張力を加える前に、耳の位置と幅を正しく設定してください。生地が歪んでいたり、耳が緩んでいる場合は、ブラシで補正するのではなく、ここで修正してください。
- エンゲージメント基準を設定します。 接触が確認できる程度までブラシを布に当て、インジケーターをゼロにするか、デジタル値を記録します。その後の調整はすべて、機械の機械的な停止ではなく、その接触点を基準にして行われます。
- 布地をすでに動かしている状態でブラシの速度を上げます。 最初にファブリック ドライブを起動し、次にブラシ ドライブを起動します。停止した布地では、ブラシで 1 ~ 2 秒以内に表面に跡を付けることができます。
- 慎重なリーダーを実行します。 通常は 30 メートルあれば十分です。開始と終了をマークし、中央だけを見るのではなく、中間幅と両方の耳を別々に検査します。
- ロックしてログに記録します。 設定が完了したら、エンゲージメント、ブラシ速度、生地速度、張力、抽出ダンパーの位置を記録します。適切な許容範囲を設定して、次のシフトで偏差を発生させずにどの程度ドリフトする可能性があるかを認識します。
早い段階で身につける価値のある習慣が 1 つあります。それは、常に同じ方向から最終的なエンゲージメントの深さにアプローチすることです。オペレータが時々重い設定から降りたり、時々接触して立ち上がったりすると、一般的な調整ネジの機械的なバックラッシュは数十ミリメートルになる可能性があり、これは結果が合格から不合格に移行するのに十分です。
マシンから何が出力されるかを決定する設定
以下の範囲は一般的な業界慣行を反映しています。これらは出発点であり、仕様ではありません。すべての生地、染料ロット、機械によって変動するため、正しいアプローチは常に範囲の下限から始めて、少しずつ上げていくことです。
| ファブリック | ブラシフィラメント | エンゲージメント | ブラシと生地の比率 | パス | 主なリスク |
|---|---|---|---|---|---|
| 天竺、ポプリン | ナイロン0.20~0.30mm | 0.3~0.6mm | 3:1 ~ 5:1 | 1 | 暗い染料ロットのシェードを明るくする |
| コットンインターロック、ジャージー | ナイロン0.20~0.35mm | 0.4~0.8mm | 2:1 ~ 4:1 | 1から2 | エッジカールと針線開き |
| フリースと裏起毛ニット | 研磨ナイロン 0.30~0.45mm | 1.0~2.0mm | 4:1 ~ 8:1 | 1から2 | 張力が変化するとパイルが斑になる |
| デニム、10~14オンス | 研磨ナイロン 0.45~0.60mm | 0.8~1.5mm | 4:1 ~ 7:1 | 1 | フィルター内の大量の糸くずの負荷 |
| ポリエステル織物 | ナイロン0.25~0.40mm | 0.4~0.9mm | 3:1 ~ 6:1 | 1 | 高速での静的およびフィラメントの融着 |
| ベロア、室内装飾品 | 研磨ナイロン 0.40~0.60mm | 1.5~3.0mm | 5:1~10:1 | 1から2 | 温間で巻くとパイルが潰れる |
| 合成皮革、マイクロファイバー | ファインナイロン 0.15~0.25mm | 0.2~0.5mm | 2:1 ~ 4:1 | 1から2 | 熱と光沢の跡 |
この表の 2 つの点は強調する価値があります。まず、ブラシと生地の比率は比率であり、固定速度ではありません。布を 20 m/min で走行させる機械では、ブラシの表面速度が 120 m/min の場合、比率は 6:1 になります。出力を向上させるために後でライン速度を 2 倍にすると、誰もブラシ設定を変更していないにもかかわらず、比率が 3:1 に崩れ、表面が変化します。ライン速度が変わるたびにブラシ速度を再計算する必要があるため、リンクされたレシピを使用したインバーター制御の方が大型モーターよりもはるかに価値があります。
次に、エンゲージメントは、ファブリックの完全性に最も直接的に影響を与える設定です。係合を 2 倍にすると、表面で行われる仕事量が約 2 倍になりますが、フィラメントの曲げ応力と接触線で発生する熱も増加します。熱を加えた深いセッティングでは、より良い立ち上がりが得られるずっと前に、熱可塑性プラスチックの表面が艶出しされてしまいます。
回転方向、マルチヘッドレイアウト、2パスルール
方向はブラッシングマシンで最も活用されていないコントロールです。ブラシを生地の進行方向と逆向きに動かすと、毛先が繊維に正面からぶつかります。相対速度は 2 つの表面速度の合計であり、アクションは攻撃的で、上昇し、わずかに荒くなります。生地の移動に合わせてブラシを動かすと、先端が繊維に沿って掃引されます。違いは相対速度であり、アクションは穏やかで、平準化され、わずかに研磨されます。
ほとんどの起毛レシピでは、最初のヘッドまたは最初のヘッドのペアで逆回転を使用し、続いて回転ヘッドを使用して起毛繊維をきれいで均一な方向に置きます。この組み合わせにより、上質なフリースや仕上げの良いベロアに柔らかく均一な特徴的な起毛が生まれ、単一のヘッドを極端な設定で使用して同じ結果を達成しようとするよりもはるかにコントロールしやすくなります。
2 パス ルールも同じロジックに従います。表面で行われる作業は完全に均一ではないため、1 回の重いパスでは局所的な変動が増幅される傾向があります。生地のわずかに厚い場所はより強くブラッシングされ、より緩い場所はあまりブラッシングされず、その結果、目に見える模様が現れます。 2 回の軽いパスでそのばらつきを平均化します。生地が目標のハンドに達するまでにその重量の約 3 ~ 4 パーセント以上を失う必要がある場合、それは通常、プロセスを分割する必要があるか、または縫製ステップがラインに属することを示しています。
マルチヘッド マシンでは、熱の蓄積という微妙な影響に注意してください。密閉されたフレーム内で 3 つのヘッドが高い比率で動作すると、接触ラインの局所温度が著しく上昇する可能性があり、ポリエステルまたはポリプロピレンでは、これが小さな光沢のある斑点または融着したファイバーの先端として現れます。表面が柔らかく隆起しているのではなく、明るくガラス状に見える場合は、エンゲージメントを下げる前に比率を下げてください。
テンション、幅のコントロール、耳と縫い目
張力は布を平らに保つために存在しており、布を静止させるためではありません。ブラッシングマシンは、しわを取り除き、耳をガイドに保持するために最小限の張力を必要とします。過剰な張力がかかった生地はブラシの下で平らに引き伸ばされ、張力がなくなると緩むため、生地が機械から出た瞬間に毛羽立ちが変化するように見えます。また、過剰な張力はニットの針線の開きを加速し、軽い織物を永久に歪ませる可能性があります。
テンション不足は短期的にはさらに悪影響を及ぼします。たるみのある布がブラシの中に持ち上げられ、しわが接触線の下を通過し、ブラシで取り除くことができない折り目マークとして表面にプリントされます。ひどい場合には、布がローラーに巻き付く可能性があります。通常、正しい張力は、布がヘッドに入るときに目に見える振動がなく、全幅にわたって平らになる最低値です。
耳の部分には別途注意が必要です。ロールの外側 2 センチメートルは、張力が異なり、ブラッシング後のエッジのカールに最もさらされるため、最初に問題が発生することがよくあります。耳がカールし始めた場合は、ブラシを調整する前に生地の温度と張力を確認してください。熱くて過度に張力がかかっているエッジは、ブラシが何をしてもカールしてしまいます。エッジのカールは巻き取り機でもトラブルの原因となり、ロールのプロファイルが不均一になり、次の工程に悪影響を及ぼします。
縫い目は機械の損傷が最も発生する箇所です。厚く硬い折り目のある縫い合わせ部分は、ブラシを持ち上げるか隙間を開いてゆっくりと通過させる必要があります。また、縫い目が大きい場合は、決して生産速度で通過させてはいけません。すべての縫い目に印を付け、接合部で速度を落とす習慣を身につけているオペレーターは、数週間後に謎の品質問題として現れる穴、裂け目、ブラシの損傷の大部分を防ぎます。
粉塵の除去、糸くずの付着、火災の危険性
抽出はプロセスの中で最も無視される可能性が高く、重大なインシデントを引き起こす可能性が最も高い部分です。ブラッシング機は、短い繊維、ほこり、および一部の生地では微粒子の連続的な流れを生成します。微粒子は、適切な濃度で蓄積し、高温の表面や火花に接触すると可燃性になります。
そこから 3 つのことが分かります。まず、換気フードは、糸くずが室内に逃げる前に、発生時点で捕捉されるように配置する必要があります。これは、フードの設計と空気の流れが、後からボルトで固定されるのではなく、ヘッドの形状に一致する必要があることを意味します。次に、フィルターには、部屋の外観ではなく、測定された圧力損失に基づいて定義された清掃間隔が必要です。第三に、ダクトは接着して接地する必要があり、繊維が沈着して蓄積する可能性のある長い水平配線は避けてください。
ここではプロセスの品質と安全性が同じ問題です。抽出が弱いと、ブラッシング後に布地に糸くずが再付着し、検査用の光の下では表面がまだらに見え、フィルターの読み込みが速くなり、オペレーターがブラシを上げることで補正するため、より多くの糸くずが発生します。専用のインストール 自動集塵システム そして、測定された圧力降下まで運転すると、そのループが完全に解消され、通常、誰かが火災の危険性を考慮するずっと前に、洗浄のダウンタイムが減少することで利益が得られます。
シンプルな作業ルール: 各シフトの開始時に圧力計をチェックし、記録します。圧力降下が試運転時に記録された帯域を超えて上昇した場合は、フィルターを清掃してください。オペレータが抽出が機能しているかどうかを判断できない場合、抽出は管理されていません。
最初の試運転を 30 メートルで読み取る
体系的な裁判は約 20 分で完了し、数日にわたる弁論を節約できます。以下のプロトコルは、規律ある仕上げ室で使用されるものです。
- 目標エンゲージメントの下限で実行し、正確な値を記録します。
- リーダーの開始時にサンプルを収集し、少なくとも 20 メートル後に 2 番目のサンプルを収集します。これにより、結果はコールド スタートではなく安定したマシンを反映します。
- 各サンプルを幅方向の 3 点で検査します: 左耳プラス 10 センチメートル、中央、および右耳プラス 10 センチメートル。ブラッシングの問題は非対称であることが多く、中央のみのチェックでは問題が見逃されます。
- 標準化された照明の下で評価します。理想的には、顧客が商品を判断するために使用する照明と同じ照明です。単一のオーバーヘッド ランプの下では完璧に見える表面効果も、色温度が異なると縞模様に見える場合があります。
- サンプルの重量を量ります。ブラッシングの前後で単位面積当たりの質量を単純に比較すると、そのプロセスで実際にどれだけの繊維が除去されているかがわかり、手が「適切に感じられた」という口頭での記録よりもはるかに信頼できる記録となります。
- 生地をエンドユーザーが洗濯する場合は、最終承認前に 1 つのサンプルを洗濯してタンブラー乾燥してください。一部のネップはグレージュによく映えますが、最初の洗濯後に崩れてしまいます。
- 小さなステップでエンゲージメントを増やし、ターゲット ハンドに到達するか制限に達するまで繰り返します。色合いの変化、表面のガラスの光沢、または合意された許容値を超える重量減少の最初の兆候が見られたときに停止します。
レシピカードに最終的な番号を書き込み、承認されたサンプルの写真を撮ります。機械に保管されている物理的な参照見本は、手作業や色合いに関する論争を数秒で解決できるため、どのスプレッドシートよりも価値があります。
ラインの誠実さを保つ品質チェック
定期的なチェックにより、遅いドリフトが拒否された注文になるのを防ぐことができます。以下の表は、植物が定期的にブラッシングを実行するための実際的な最小値です。
| チェックする | 方法 | 周波数 | 次の場合に行動する |
|---|---|---|---|
| 毛羽立ちとパイルの均一性 | 幅方向の 3 点で、標準光の下で承認された見本と視覚的に比較 | すべてのロール | 縞模様、縞模様、または幅の変化が見える |
| 減量 | ブラッシング前後のサンプルの重量をパーセントで表したもの | 各オーダーの開始および途中実行 | 損失が注文許容量を超える |
| シェード | 承認された基準に対する分光光度計と目視チェック | すべてのロール on shade-critical orders | 合意された許容範囲を超える色差 |
| 強度保持 | ブラシをかけたサンプルとブラシをかけないサンプルの引張試験と引き裂き試験 | 注文ごとに 1 回、またはパラメータ変更後に 1 回 | 損失が顧客の仕様を超えている |
| 毛玉や摩耗 | 洗浄サンプルのマーティンデールまたは同等品 | 新築一次受注 | 評価が合意されたレベルを下回る |
| 手の評価 | 小さなパネル、参照見本とのブラインド比較 | 新しいレシピごとに | パネルは参照に同意しません |
| 残った糸くず | 出射面の濃い色の布で拭くかテープでテストする | シフトごとに | ワイプ上の目に見える繊維転写 |
これらの中で最も役立つのは体重減少の数値です。これは、主観的な判断を傾向を示すことができる数値に変換するためです。受け入れられたベロアハンドが特定の構造の 3% の重量損失に相当すると工場が認識すると、オペレーターは客観的な目標を持ち、保守担当者は顧客よりも前にブラシの磨耗を検出する方法を得ることができます。
ブラッシングとスーディング: 2 つのステップがどのように連携するか
ブラッシングとスーディングは、あたかも代替品であるかのように議論されることがよくあります。実際には、ほとんどのソフトハンド仕上げラインではこれらを組み合わせて使用しており、分業を理解することで両方の作業の制御が容易になります。
ブラッシングすると繊維が動きます。すでにそこにあるものを再配置し、剥がれた物質を持ち上げて、表面をきれいにします。スエード加工をすると繊維が切れてしまいます。研磨ローラーまたはベルトで繊維の端を剪断し、短くて緻密な永続的なピーチスキン効果を生み出します。この効果は、純粋にブラシをかけられた表面よりもはるかに洗濯や摩耗に強くなります。ターゲットが、ステンターから出るときだけではなく、家庭で 5 回洗濯した後の生地の柔らかさを要求する場合、通常、スエード加工が重労働を行い、ブラッシングが結果を洗練させます。
一般的な操作順序は次のとおりです。軽いブラッシングで前洗浄し、スエードで表面を整え、次にもう一度ブラッシングして繊維を持ち上げて整え、仕上げが平坦ではなく均一に見えるようにします。綿織物やデニムの場合は、このパターンに従う水平型複合スエード機が主力であり、研磨ヘッドまたは別個のブラシユニットが研磨接触後に表面を洗浄します。安定した低伸縮性構造の織物構造は、比較的深い研磨接触を歪みなく処理します。そのため、 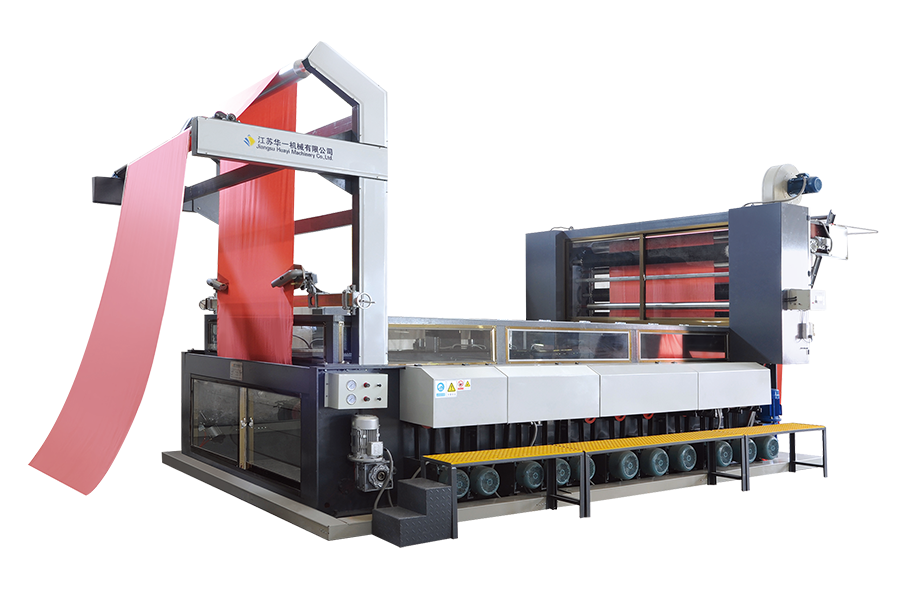 横型複合スエードマシン MW型 スエード加工、その後ブラッシングという仕上げシーケンスでは、MW モデルは独立したローラー ドライブでサンドペーパー、カーボンファイバー、およびセラミックファイバー研磨材をサポートし、一貫した表面処理を実現します。 製品を見る→ このタイプの横型複合スエード機は、通常、ブラッシング ユニットの代わりにではなく、ブラッシング ユニットと一緒に指定されます。
2 つの操作の診断値は注目に値します。スエード加工後に生地がまだらに見える場合、原因は通常、摩擦による接触または張力です。歯磨き後にまだらに見える場合は、ブラシの状態または抜歯が原因であることがほとんどです。 2 台のマシンは隣り合って設置されているため、オペレータはどの段階で欠陥が生じたかを知ることができ、トラブルシューティングの時間を大幅に節約できます。
よくあるブラッシングの欠陥とその修正方法
ブラッシングラインに関するほとんどの問題は、少数の認識可能なパターンに分類されます。以下の表は、技術者が対処すべき順序に従って、症状を最も考えられる原因と最初の修正処置にマッピングしています。
| 欠陥 | 考えられる原因 | まず何を変えるか |
|---|---|---|
| 長さに沿った縞または帯 | 丸い、平らな部分、または不均一な毛の長さをブラシで取り除きます。 | ブラシを検査して修正します。速度を変更する前にフィラメントの状態を確認してください |
| 幅全体で不均一な結果 | ブラシの軸が生地の経路と平行ではない、または一方の耳の張力が高い | 両端の隙間を測定します。ガイドの位置合わせと耳の張力を確認してください |
| 穴、薄い箇所、針穴 | エンゲージメント too deep, or fabric stressed beyond its construction limits | エンゲージメントを減らし、2 つのライト パスに切り替える |
| シェード change, surface looks lighter | 過剰な繊維の除去、特に濃い染料ロットの場合 | 比率を下げてからエンゲージメントを下げます。損失を確認するためのサンプルの計量 |
| 光沢のある斑点または先端が融合している | 合成繊維によく見られる、接触ラインでの高い比率からの熱 | 生地の速度を維持しながらブラシの速度を下げます。抽出エアフローを確認する |
| 表面に印刷された折り目マーク | ファブリック slack at the head, or a wrinkle passed under the brush | テンションを最小フラット設定まで上げます。耳の緩みをチェックする |
| 糸くずが転写した斑点のある表面 | 抽出がフードで捕捉されない、またはフィルターが装填されている | チェックする pressure drop and hood position before touching brush settings |
| ブラッシング後のエッジカール | 暖かく、過剰に張ったセルビッジがヘッドの後にリラックス | 張力を下げ、出口で生地の温度を確認します |
欠陥が現れた場合に役立つ方法は、一度に 1 つの変数を変更し、20 メートル後に再サンプリングすることです。ブラッシングはシステムであり、3 つの設定を一度に調整すると、どれが問題を解決したのか、どれが次の問題の原因になったのか誰もわかりません。
ブラシのお手入れと機械のメンテナンス
ブラシは消耗品ですが高価なため、その扱い方によって表面の仕上がりや交換頻度が決まります。いくつかのルーチンで重要なことのほとんどがカバーされます。
- 毎日。 機械を隔離した状態でブラシを目視検査します。埋め込まれた破片、糸の巻き付き、明らかなタフトの損傷を探し、最初のロールの前に抽出圧力低下を記録します。
- 毎週。 基準設定と比較してギャップまたは噛み合いインジケーターを確認し、調整機構が一貫して戻ることを確認し、目に見える振動がなくブラシが正しく動作することを確認します。
- 毎月。 メーカーのスケジュールに従ってベアリングに注油し、駆動ベルトの張力をチェックし、ダクト接続部に漏れや繊維の蓄積がないか検査します。
- カレンダーではなく、測定によって。 ブラシの周囲のいくつかの点でフィラメントの長さを測定し、使用可能な長さがレシピが開発されたバンドの外側に達したら交換します。ブラシが磨耗すると、ダイヤルの読み取り値が同じであっても、有効な噛み合いが変化します。
- ブラシ交換後。 接触参照を再確立し、新しいリーダーを実行し、新しいブラシ識別番号でレシピ カードを更新します。ブラシを交換すると以前の結果が再現されるとは決して考えないでください。
- 季節的に。 ガード、インターロック、緊急停止、抽出フードの状態など、機械全体を見直します。 6 か月間ハードに稼働させたブラッシング マシンでは、通常、ローラーの平行度に多少のずれが見られますが、それは完成品の微妙な幅の変化としてのみ現れます。
スペアパーツについてもう 1 点。フィラメントの仕様は結果に大きな影響を与えるため、ブラシは単に在庫番号から再注文するのではなく、書面による仕様と承認されたサンプルに基づいて購入する必要があります。フィラメント直径がわずかに異なるサプライヤーの代替品により、開発に 1 週間かかったレシピが無効になる可能性があります。
ブラッシングラインでの安全実践
ブラッシングマシンには、ブラシと布の通り道の間に隙間があるという明白で許しがたい危険があります。フィラメントは柔軟性があるため、誤った安心感を与えますが、回転ブラシが数ミリ秒以内に手袋、袖、指を接触ラインに引き込みます。手を検出したからといって機械は停止しません。
- たとえ最低速度であっても、また糸を取り除く場合でも、ブラシが回転している間は絶対にヘッド部分に手を入れないでください。まず隔離してください。
- 共有キーではなく個人ロックを使用して、ブラシの交換、クリーニング、紙詰まりの除去にロックアウトとタグアウトを使用します。
- ガードとインターロックを所定の位置に保ち、機能的に保ちます。生産を継続するためにインターロックがバイパスされている場合は、それを運用上の利便性ではなく、報告可能な欠陥として扱います。
- 健康と火災対策として粉塵を管理し、沈殿した繊維を再浮遊させる機械エリアの空拭きを禁止します。
- 緊急停止位置、抽出停止、および可燃性繊維粉塵に対する特定の火災対応手順についてオペレーターを訓練します。
- 抽出ファンと駆動騒音が必要な場合は聴覚保護を提供し、より強力なファンは騒音も大きくなるため、抽出システムを変更した後はレベルを確認してください。
安全に関する指示は、一度書いてファイルしただけでは何の価値もありません。スレッドラップやニアミスなどの実際の出来事に関連付けられた、マシンでの短く頻繁な会話が習慣を維持します。
ブラッシングマシンの指定:お問い合わせ内容
ブラッシング機器の購入決定は、予想通りの理由で失敗します。調査には幅と速度だけが記載されており、それ以外は何も記載されていません。その後到着した機械は、ラインナップの中で最も幅が広く、最も簡単な生地を処理しますが、他のすべての生地には苦労します。完全な調査により、次のような回答が得られます。
- 生地のラインナップです。 繊維含有量、構造、平方メートル当たりのグラム数、および商品が織物かニットか不織布かどうか。平均ではなく、最も軽い記事と最も重い記事を含めます。
- 対象となる効果。 クリーニングのみ、ナッピング、ポリッシング、またはそれらの組み合わせ。手を言葉で説明し、可能であれば物理的な参照見本を添付してください。
- ライン速度と幅の要件、 機械がカバーしなければならない生地の速度範囲とそれに伴うブラシの速度範囲。ブラシとファブリックのドライブ間の固定比率により初日からレシピの範囲が制限されるため、独立して制御されるブラシとファブリックのドライブを使用するようにしてください。
- 抽出の期待。 風量、フードの設計、濾過、抽出が統合されているか個別に供給されているか。
- 切り替え時間。 短い注文の場合、マシンのピーク速度よりも、ブラシの交換やレシピの変更にどれくらい時間がかかるかが重要です。
- サービスとスペア。 お住まいの地域でのブラシの入手可能性、フィラメント仕様の文書、およびテクニカル サポートの対応義務。
細かいニットや繊細な織物を高速で生産する工場では、インバーター制御のブラシと生地のドライブ、素早いブラシ切り替え、統合された抽出を備えた最新の高速ブラッシング ユニットが、1 つのフレームでほとんどの要件をカバーします。その仕様に従って構築された、で表されるタイプのマシン。  高速ブラッシングマシン VX7 細かいニットや繊細な織物の場合、コンパクトな VX7 は 7 つのカーボンセラミック ブラシ ローラーと高速動作を使用して、柔軟なクリーニングと仕上げパスを実現します。 製品を見る→ このクラスの高速ブラッシング マシンでは、オペレーターはハードウェアを交換することなく、軽いクリーニング パスと完全な毛羽立ちパスの間を移動できます。これは、まさに短期間の仕上げ作業に求められる柔軟性です。
どのようなマシンを選択する場合でも、出荷前に自社のファブリックで工場出荷時の受け入れを実行し、使用した設定を記録するようにしてください。この 1 つのステップで仕様が実用的なレシピに変換され、設置期間のリスクのほとんどが取り除かれます。
ブラッシングが仕上げのトレーニングに適合する場所
ブラッシングが単独で行われることはほとんどありません。これは機械的表面処理と最終的な手を設定するステップの間に位置し、その生産量は上流および下流のプロセスが許容するものと同程度です。
上流では、生地は清潔で乾燥しており、リラックスしている必要があります。サイジングが残っている生地、または乾燥機からの熱がまだ残っている生地をブラッシングすると、繊維が暖かくわずかに可塑性がある場合には異なる挙動を示すため、結果にばらつきが生じます。下流では、ブラシが生み出したレイズはラインの残りの部分で生き残らなければなりません。つまり、カレンダーやロールスタックでの不必要な圧縮を避け、巻き取り張力を制御し、巻き取る前に生地を冷却することを意味します。
ブラッシングだけで行うよりも柔らかく、豊かな手が必要な場合は、通常、機械的表面処理の後に、生地を押したり張ったりするのではなく、リラックスした状態で生地を動かす空気ベースの柔軟化ステップが続きます。エアソフトニングとブラッシングは相互に補完し合います。ブラシは表面を制御し、広い幅の空気の流れでの機械的ソフトニングはボディ、ドレープ、残留剛性を制御します。などの設備 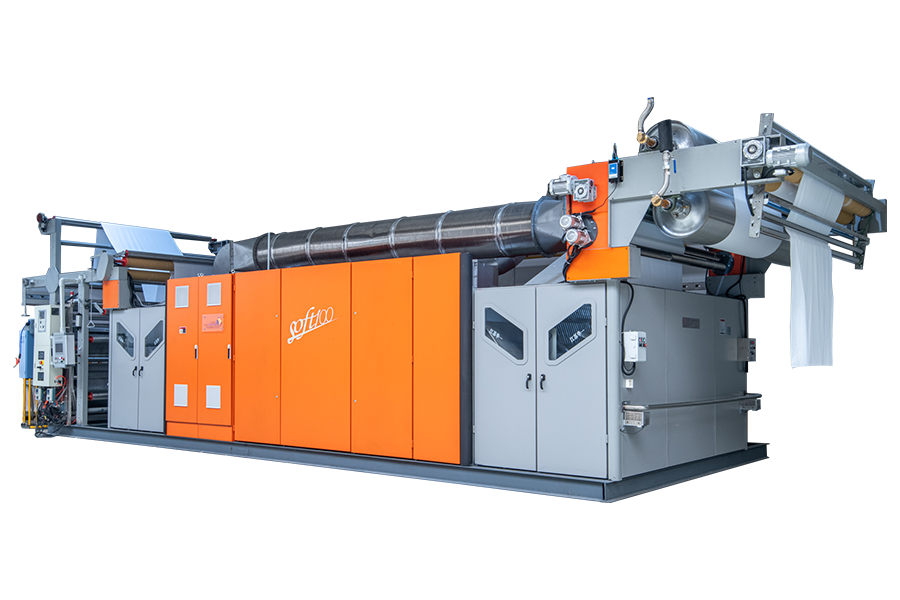 オープン幅空気軟化機 SOFT100 SOFT100 は、表面処理後、乾燥前に設置され、6 メートルのベンチュリ チューブを使用して、ニット、織物、タオル、テンセルなどを広げた状態で柔らかくします。 製品を見る→ オープン幅空気軟化機は、表面が確立された後、最終の乾燥および圧延ステップの前に、仕上げシーケンスのその位置に属します。
多くの場合、シーケンスを正しく行うことは、単一のマシンを完璧にするよりも価値があります。ブラッシング、スーディング、ソフト化のステップが正しく順序付けられているラインは、間違った順序で配置された優れた器具を備えたラインよりも、平均的な設定からより良いハンドを生み出します。
これらすべてから得られる結論が 1 つあるとすれば、ブラッシングは力よりも規律にはるかに多くの報酬を与えるということです。機械には少数の実際の制御、噛み合い、比率、張力、方向、抽出があり、それぞれに良い結果が得られる狭い帯域と、単に結果が異なるだけの広い帯域があります。各制御がファイバーに対して実際に何を行うかを理解しているオペレーターは、測定、サンプリング、数値の記録に時間を費やします。機械を単一の強度ダイヤルとして扱うオペレーターは、シフト後に再び現れる欠陥との闘いに時間を費やします。
実際の手順は常に同じです。ブラシとヘッドを生地に合わせます。クリーンな接触基準を確立します。軽く実行し、幅全体で結果を測定し、一度に 1 つの変数を調整します。手だけに頼るのではなく、客観的な指標として体重の減少と日陰に注目してください。測定された圧力降下まで抽出を継続します。カレンダーに合わせてブラシを交換するのではなく、ブラシのメンテナンスと測定を行います。次に、最終的なレシピを書き留め、承認された見本を機械の前に保管して、標準が設定者を超えて存続するようにします。
ブラッシングは成熟した技術であり、表面をきれいにしたり、毛羽立ちをよくしたり、手触りを柔らかくしたりするなど、生地の印象を顧客に変える最も安価な方法の 1 つです。この装置は、シングルヘッド洗浄ユニットであっても、マルチヘッド遊星ブラッシングラインであっても、設定されたとおりの動作を行います。値は設定によって作成または失われますが、その部分は完全にラインを実行している人々の手に委ねられています。