

仕上げ工場は 1 週間で 38,000 メートルの黒綿ツイルを実行し、苦情を言わずに出荷しました。 2週間後、縫製工場から写真が返送された。生地の表面には細かい白い斑点が点在しており、光を当てた状態でのみ確認でき、耳の近くで最も重かった。染め方は正しかったです。テンターは正しかった。原因は、毛の長さがほぼ4ミリメートル失われていたブラッシングヘッドと、数キロワットを節約するために絞り込まれた抽出ダクトにありました。
これは、掃除用ブラッシングマシンの正直なケースです。それが最終ラインで最も高価な資産であることはほとんどなく、下流で何かが失敗するまで注目を集める資産であることはほとんどありません。しかし、除去できなかった塵は、コーティングの接着欠陥、印刷の斑点、ラミネートの膨れ、または顧客からの返品の原因となります。
簡単に説明すると、クリーニング ブラッシング機は、繊維表面を整列または持ち上げながら、移動する基材から緩んだ繊維、ほこり、フライ、および表面の破片を除去します。下流での不良率を削減し、コーティング、印刷、ラミネートの接着力を向上させ、ロットの最初の 1 メートルから最後の 1 メートルまで一貫した手触りを維持することで、その地位を確立しています。それができないのは、すでに過度に摩耗した生地をレスキューすることであり、不足している抽出能力を補うことはできません。
次に進む前に、用語について注意してください。繊維および皮革の仕上げ加工において、「クリーニング ブラッシング機」とは、連続ウェブまたはピース品に作用する 1 つまたは複数の回転ブラシ ローラーを備えた工業用ユニットを意味します。倉庫通路用の歩行型床洗浄機を探してここにたどり着いた場合、ブラシの圧力、回転速度、除去された材料の回収が両方とも重要であるにもかかわらず、それは仕様言語が異なる別の機器クラスです。
掃除用ブラッシングマシンが実際に行うこと
毛先が生地の表面に接触すると 3 つのことが同時に起こり、分割を理解することで選択のほとんどの決定が説明されます。
- 機械的撹拌。毛の先端が表面構造を貫通し、繊維の端や破片を捕らえ、糸にほこりを保持している弱い結合を破壊します。これは化学的な作用ではなく物理的な作用であり、その強さは毛の硬さ、噛み合いの深さ、ローラーの速度、パスの回数によって決まります。
- 輸送。剥がれた材料は機械から排出されなければなりません。剛毛は破片を気流に投げ込みます。抽出フードがそれを捕らえます。ブラシラインでの十分な空気速度がないと、機械はウェブのある部分から別の部分にダストを再分配するだけです。そのため、ブラッシングヘッドとその吸引システムを一緒に指定する必要があります。
- 方向。ブラッシングにより表面の繊維を一方向に揃え、毛羽立ちを起こしたり、毛羽を平らにします。生地の移動に対する回転の方向、およびウェブとともにまたはウェブに対して走行するヘッドの順序によって、どの効果が得られるかが決まります。流れに沿って動く最終的なヘッドは、より滑らかで方向性の高い表面を生み出します。ヘッドがそれに向かって動くと、より豊かでオープンな手が生まれます。
工場では解決しようとしている欠陥に対して間違った機械を購入することが多いため、これを隣接するプロセスから分離することは価値があります。
| プロセス | 削除または変更されるもの | 物質的損失 | ライン上の典型的な位置 |
|---|---|---|---|
| ブラッシング | 緩んだ繊維、ほこり、ハエ、表面の破片。繊維配向 | 無視できる程度から非常に低い | スエード加工後、コーティングまたは軟化前 |
| 訴訟中 | 繊維端を研磨カットしてピーチスキンのような手触りを実現 | 測定可能、通常重量の 1 ~ 5 パーセント | 染色・乾燥後 |
| せん断 | 長く突き出た繊維を平らなパイル高さにカット | 低いが切りくずとして見える | 仕上げが遅れた |
| 抽出のみ | 地表上の浮遊粉塵 | なし | どこでも、サポート機器として |
仕上げシーケンスにおけるブラッシングヘッドの位置
位置が機能を決定します。同じ機械をライン内の 2 つの異なる場所に配置すると、2 つの異なる問題が解決されます。また、ダクト、ドライブ、張力ゾーンを再加工する必要があるため、後で移動することは簡単な変更ではありません。
- 訴訟またはエメリー治療の直後。これは最も一般的な配置です。スエード加工の研磨作用により、表面に緩く付着する大量の短繊維の破片が生成されます。縫製ヘッドのすぐ後ろでブラッシングし、続いて除去することで、破片がテンター内に持ち込まれ、そこでローラー上に堆積し、ガイド表面に蓄積し、最終的には布地に跡として戻ってくるのを防ぎます。
- コーティング、印刷、ラミネートまたは接着の前。接着不良は、接着剤の化学的性質よりも表面の汚染に起因することが多くなります。ブラッシングパスと高速抽出を組み合わせることで、生地の化学的性質を変えることなく、コーティングに機械的にきれいな表面を与えます。
- 軟化前と軟化後。軟化させる前にブラッシングすると表面が開き、機械的または空気による軟化が圧縮されたシートではなく個々の繊維に作用します。軟化後にブラッシングを行うと、軟化プロセスによって圧縮された繊維が持ち上げられ、幅全体にわたってより均一な手触りが保持されます。
- 最終検査段階。検査テーブル直前の低圧ブラッシングと抽出パスにより、検査室内の浮遊糸くずの量が減少し、表面の塵によって引き起こされる誤った欠陥コールの数が減少します。
- 巻き取りまたは梱包する前にインラインで行います。特に、濃い色合いや、目に見える斑点が単なる表面上の欠陥ではなく、機能的な欠陥であるテクニカルテキスタイルの場合はそうです。
シーケンスの決定にはコストの側面もあります。ブラッシングヘッドを追加すると、ラインの長さ、床面積、接続負荷、圧縮空気の需要、集塵量が増加します。既存のラインでは、多くの場合、そのために設計されていないギャップにヘッドを適合させる必要があることを意味します。そのため、ブラシの速度ではなく、かみ合いの深さとフードのクリアランスが拘束の制約になります。
機械の構造: ローラー、毛、駆動および吸引
最も重要な仕様はモーターの定格ではありません。それは剛毛です。機械内のその他すべての機能は、制御された深さで生地に毛を当て、剥がれた材料を取り除くために存在します。
ブラシローラーの配置
全幅の円筒形ローラーは主力構成です。1 つのシャフトが作業幅全体に広がり、それに沿ってブラシ セグメントが取り付けられています。シンプルで毛を立て直すのが簡単で、表面の寸法が安定している織物に適しています。制限は幅に関連したたわみです。非常に幅の広い機械の場合、または噛み合い圧力が高い場合、ローラーが中央で湾曲し、中間の幅では耳の部分よりもクリーニング効果が低下する可能性があります。
遊星配置では、回転キャリア上に一連の小型ブラシ ヘッドが取り付けられているため、接触点は重複した経路で布地を横切って移動します。コストが高く、メンテナンスに多くの注意が必要で、1 メートルあたりの消費電力も多くなります。その代わり、幅方向に均一な処理が施され、歪みやすい構造に優しいので、ニット生地や繊細な技術素材によく使用されます。
毛材の選択
毛先の選択により、洗浄力と繊維の損傷とのトレードオフが決まります。
- ナイロン6およびナイロン6.6フィラメント。一般的な布地クリーニングのデフォルト。耐摩耗性、耐湿性に優れ、幅広い直径を取り揃えています。細い直径 (約 0.10 ~ 0.20 mm) は優しく洗浄し、ファインゲージのニットに適しています。粗い直径 (0.30 mm 以上) は、厚手の織物や高密度の汚染のある表面に効果があります。
- PBTとポリエステルフィラメントのブレンド。回復動作が柔らかく、生地の表面に跡がつきやすく、激しい撹拌ではなく軽いタッチが必要な場合に便利です。
- 獣毛ブレンド。静電気の発生と繊維の損傷を最小限に抑える必要があるウールや一部の皮革用途で伝統的に使用されています。湿った状態ではコストが高く、寿命が短くなります。
- 研磨フィラメント。炭化ケイ素または酸化アルミニウムを配合したナイロン。これは技術的には切断も行うブラシツールであり、表面ターゲットの洗浄と同時に軽い研磨が必要な場合にのみ選択する必要があります。間違った用途では素材が除去され、色合いが変化します。
- セラミックとカーボンファイバーのローラー。プロセスが純粋な洗浄ではなく明確な表面効果を必要とする場合、およびローラーが長い耐用年数にわたってその形状を保持する必要がある場合に使用されます。
ドライブ、速度、方向
モーターの回転数ではなく、ローラーの表面速度が作業に必要な数値です。特定の直径のローラーでは、回転速度が接触線の表面速度に変換され、それがファイバーが実際に経験する速度となります。一般的な工業用ブラッシング ヘッドは、毎分数百から約 1,500 回転の範囲で動作します。これは、表面速度に換算すると、布地のライン速度の 2 ~ 6 倍になる場合があります。ライン速度よりもはるかに速くブラシを走らせると、洗浄強度が高まりますが、熱、静電気、繊維の破損も増加します。
方向性は仕様であり、好みではありません。生地と同じ方向に走るヘッドはより穏やかで、方向性のあるレイを生み出します。生地の移動に逆行するヘッドはより攻撃的で、より多くの繊維を持ち上げます。 3 ヘッド構成では、多くの場合方向が交互になり、生地が機械から出る前に表面を下に置くウィズ・ザ・フロー・ヘッドで終わります。
緊張と指導
ブラッシングすると抵抗が加わります。低張力で走行するニット生地では、ブラシ ヘッドがウェブをより狭く引っ張り、コース構造を歪め、シェード バンドとして現れる幅の変化を引き起こす可能性があります。したがって、ニットの効果的なブラッシングは、ブラシ自体だけでなく、入口と出口の張力制御にも依存します。織物の場合はリスクが異なります。過剰な抗力によって生地がガイド ローラーに対して滑り、横糸の歪みが発生します。
| サブアセンブリ | コントロール | 代表的なオプションまたは範囲 | 特性故障 |
|---|---|---|---|
| ブラシローラータイプ | カバー力の均一性とやさしさ | 全幅円筒形。惑星;セグメント化された | 幅広の円筒ローラーで幅中央のアンダークリーニング |
| 毛の材質と太さ | 洗浄強度と繊維損傷の関係 | ナイロン0.10~0.30mm。 PBT;ヘアブレンド。研磨フィラメント | 過剰な素材の除去と色合いの変更 |
| ローラー速度 | 接触頻度と撹拌エネルギー | 表面速度によって設定されます。通常はライン速度の 2 ~ 6 倍です | 高速での熱、静電気、繊維の切断 |
| かみ合いの深さ | 表面構造への浸透 | ほんの一ミリ、試行開始 | 毛羽立ちが深すぎる場合の歪みと幅の損失 |
| 回転方向 | 表面レイと攻撃性 | 流れとともに。流れに逆らう。交互に | 方向性の縞と目に見えるナップバンド |
| 抽出フード | 剥がれた破片の捕捉 | 空気量に合わせたスロットまたはプレナム設計 | 瓦礫の除去ではなく再分配 |
ドライブラッシングとウェットブラッシングの違い
乾式法が標準です。ウェブは自然または残留水分でヘッドを通過し、抽出により塵が処理され、消耗品は毛と電気だけです。世界中で指定されているテキスタイル ブラッシング ヘッドの約 80% は乾式ユニットですが、これには正当な理由があります。廃液なし、腐食計画なし、追加の乾燥負荷なしです。
特定の場合には、ウェットブラッシングが問題になります。デニムや特定の厚手の綿構造の場合、少量の水または加工液でブラッシングすると、埋め込まれたほこりが取り除かれ、2回パスするよりも1回パスするだけでより豊かな手触りが得られます。合成皮革やマイクロファイバー基材では、バフ研磨または研磨前にウェットブラッシングを使用して表面を開きます。水はまた、発生時点での浮遊粉塵を抑制します。ただし、ステンレスまたはコーティングされた接液部、排水および飛沫抑制、スキージまたは真空回復ステージ、処理が必要な廃水の流れなど、工学的な影響は現実のものです。
決定を検討する工場にとって、実際的なテストは、汚染が表面にあるのか、それとも内部に埋め込まれているのかということです。表面のほこりや繊維のほつれは、ドライブラッシングの問題です。抽出のみのパスで生き残った埋め込まれたダストは、通常、最初に表面構造を機械的に開く必要があるか、汚染が以前の湿式プロセスから来ており、代わりにそこを攻撃する必要があることを示しています。
プロセスパラメータとその許容範囲
機械の故障として報告されるブラッシングの問題のほとんどは、実際にはセッティングの問題です。以下のウィンドウは試用の開始点であり、普遍的な設定ではありません。基材の重量、仕上げ目標、抽出能力によって、場合によっては大幅に変化します。
| パラメータ | 開始範囲 | 低すぎる場合の症状 | 高すぎる場合の症状 |
|---|---|---|---|
| ローラー表面速度 | ファブリックライン速度の2~6倍 | ゴミの除去が不完全、残留物が目に見える | 繊維の破損、ヒートマーク、静電気の蓄積 |
| かみ合いの深さ | 0.1~0.5mm、試作設定 | 表面のほこりは未処理、斑点状のクリーニング | 昼寝歪み、幅損失、GSM ドロップ |
| ファブリックのライン速度 | 基材に応じて 20 ~ 80 m/min | 1メートル当たりの接触時間が不十分 | 滞留を軽減し、速度変化時の洗浄ムラを軽減 |
| ウェブテンション | ウェブを平らに保つ最低張力 | ウェブのバタつき、ブラシの当たりムラ | ニットの幅狭まり、緯糸歪み |
| フードスロットでの抽出空気速度 | 実際に生成された微粒子を捕捉するには十分です。スモークテストで確認する | 粉塵が筐体内で再循環する | 構造物から繊維が引き抜かれ、エネルギーが無駄になる |
| 毛のはみ出し | 目に見える磨耗が約 20% を超える前に交換してください | 徐々に洗浄効果が低下し、やがてはじきが発生する | 該当なし。長すぎる毛は新品の状態です |
| ウェブの水分回復量 | ロット全体で一貫した | 微粒子が付着し、静電気が増加する | 繊維膨潤、マット化、抽出負荷 |
ここで最も価値のある習慣は、毛の突出に対する噛み込みの深さの記録です。毛が磨耗すると、機械の設定が変更されていない場合でも接触形状が変化するため、深さを調整して補正するプラントでは安定した結果が得られますが、放置したプラントでは、顧客が気付くまで誰も気付かないほどの品質の緩やかなドリフトが発生します。
機械と基板のマッチング
普遍的なブラッシング設定はありません。基板間の違いは非常に大きいため、同じヘッドでも、ある基板では良好なパフォーマンスを発揮し、別の基板ではパフォーマンスが低下することがあります。
ニット生地
ニットは負荷がかかると変形するため、ブラッシングが最も難しいケースです。コースの歪み、幅の変化、カールはすべて、過度のエンゲージメントや過度の抗力によって発生する可能性があります。通常、単一の全幅ローラーよりも接触点が小さい遊星ヘッドの方が良い解決策であり、上流と下流の張力制御はブラシ自体と同じくらい注目に値します。多くの工場では、プラネタリー スーディング パスとニット専用のブラッシング パスを組み合わせて、ウェブが次のプロセスに到達する前に研磨ヘッドによって生成された繊維の破片を除去します。 X モデルなど、編み物用に構成されたプラネタリー カーボンとセラミック ファイバーのスエード プラットフォームは、このシーケンス用に設計された機器の一例です。
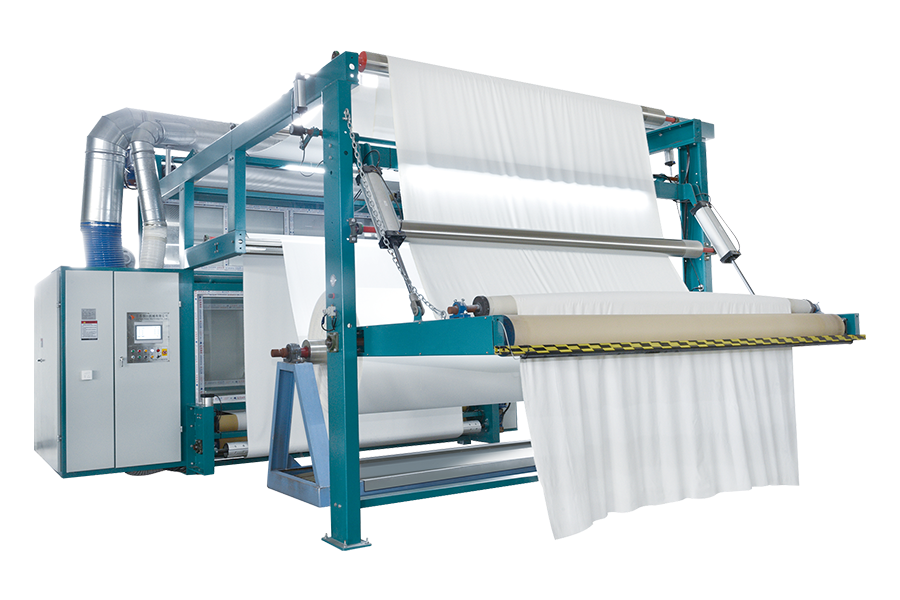 X-Model 遊星カーボン/セラミック繊維編み機 型崩れが気になるニットに対して、カーボンやセラミックファイバーのローラーと集塵による低張力加工を実現する遊星式スエード加工機です。 製品を見る→
工場でさまざまなニット構造を稼働させる場合、独立した圧力制御を備えたニット専用のブラッシングヘッドは、汎用ヘッドが低い設定で稼働するよりも早く回収できます。これは、汎用ユニットはほとんどの場合、その能力範囲未満で稼働してしまうためです。
織物やデニムなど
織物はより多くの噛み合いとより高いブラシ速度に耐えます。デニムでは、生地が重く、寸法が安定しており、機械的負荷に耐えることができるため、ブラッシングは水平構成のスエードパスと組み合わされることがよくあります。デニムの目標は通常、最大限の清潔さよりも制御された表面の外観であるため、生の速度よりもヘッド全体の方向順序の方が重要です。
綿と厚手の綿構造
高密度の綿の表面が糸に対して埃を深く保持します。ブラッシングでは、抽出が機能する前に表面をわずかに開く必要があります。つまり、ある程度の浸透が必要であり、毛の剛性が低すぎてもいけません。モールスキンなどの重い構造では、ブラシが到着したときに繊維が所定の位置に固定されないように、より高度な噛み合わせと、多くの場合、事前の軟化段階が必要です。
ポリエステルと合成繊維の混紡
静電気が主な問題です。ポリエステルはブラッシング中に電荷を生成して保持するため、繊維や機械の表面に微粒子が付着します。実際の対策としては、ヘッド前の湿度調整、導電性または帯電防止毛ブレンド、接地ローラー、空気の通り道を短く保つフード設計などが挙げられます。特にポリエステルにはドライ ブラシとウェット ブラッシングのバリエーションが存在し、顔料や仕上げ剤の残留物が汚染の一部である場合にはウェット ブラッシングを検討する価値があります。
合成皮革、マイクロファイバー、コーティングされた基材
表面外観の商品ですので、ブラッシングは目視と触感で判断します。ここでの洗浄には 2 つの目的があります。1 つはコーティングまたはエンボス加工の前に表面のゴミを除去すること、もう 1 つは研磨またはバフ研磨のための表面の準備です。このセグメントでは、研磨性のフィラメント ブラシが頻繁に使用されますが、マイクロファイバーの表面に過度に攻撃的なブラシを使用すると、元に戻すことができない目に見える毛羽立ちが生じるため、慎重に組み合わせる必要があります。
革と革製品
革の場合、ブラッシングは一般に仕上げ前の洗浄とほこりの除去のステップであり、通常はほこりの除去と厚さの確認と組み合わせられます。レザーは厚さが変化する天然素材であるため、ブラッシング速度よりもブラッシング圧力の制御が重要であり、一貫性のない結果は、機械ではなく下地に起因することがよくあります。
集塵装置: 洗浄システムの残りの半分
ほこりは取り除きますが、捕らえることはできないブラッシング機は、表面汚染の問題を空気感染の問題に変えました。ほこりはラインのさらに先で再び布地に付着し、機械のフレームやローラーを覆い、最終的には次のロットでマークとして残ります。
抽出設計は、ルールの短いリストに従います。キャプチャ速度は距離とともに急速に低下するため、フード スロットは機械的クリアランスが許す限りブラシ接触線の近くに配置する必要があります。ダクトのサイズはフードの空気需要に一致する必要があり、鋭い曲がり、長い水平方向の配管、および小さすぎる分岐はすべて、紙上のファンの定格性能を変えることなく吸気量を減らします。試運転時の煙またはタルクのテストでは、銘板の数値よりも捕集の有効性について詳しく知ることができます。
植物がしばしば困難な方法で発見する二次的な考慮事項があります。糸くずは可燃性であるため、ダクトや収集ユニットは年に 1 回の検査ではなく、定期的な清掃スケジュールが必要です。気流に乗って運ばれる微細な繊維がファンのインペラに蓄積し、バランスを崩す可能性があります。また、合成基板を扱うユニットでは、後から追加するのではなく、最初から静電気の放散を設計する必要があります。スーディングおよびブラッシング ライン専用の自動集塵システムは、付属品としてではなくシステムとしてこれらの点に対処しており、通常、部品を個別に組み立てて起動時に不一致を発見するよりも安価です。
スーディングおよびブラッシングライン用の自動除塵システムブラッシングができているかどうかを測定する方法
ブラッシングは目で評価されることが多いため、最適化することが不可能で、議論が容易になります。測定可能なチェックの短いリストにより、プロセスに防御可能な基準が与えられます。
| メトリック | チェック方法 | それが示すもの | 目標外の場合のアクション |
|---|---|---|---|
| 表面の塵の残留物 | ヘッド前後の粘着テープリフトまたは重量フィルターサンプリング | ヘッドと抽出の洗浄効率 | まず交戦を減らし、次に空気捕捉を見直す |
| 手触り | パネル評価または機器による柔らかさ試験 | 向きがロット全体で一貫しているかどうか | 方向シーケンスとブラシ後のソフト化を確認する |
| 減量 | ラインの前後でカットされたサンプルの GSM チェック | ブラッシングでゴミではなく物質を除去しているかどうか | 柔らかい毛に変更するか、噛み合いを減らしてください。 |
| 色の変化 | 暗い色合いの分光光度計 | 表面の軽量化として現れる繊維の損傷 | エンゲージメントと速度が低下します。毛の素材をチェックする |
| 幅の安定性 | ヘッドの出入口の幅測定 | 特にニット上での張力と抗力の挙動 | 入口と出口のテンションを調整する |
| ホール内の浮遊粉塵 | 機械付近の目視チェックまたは粒子数の確認 | 抽出キャプチャの品質と密閉性 | 漏れをシールし、ダクトを清掃し、フードの位置を確認します |
| 引張強度と引裂強度 | 前後のサンプルに対する標準臨床検査 | 機械的作用により構造が劣化しているかどうか | 速度と深さを減らします。パス数を見直す |
最も役立つのは、すべてのロットの最初と最後のメートルを測定することです。最初はきれいで最後はほこりが多いブラッシングは、通常、毛の摩耗、ダクトへの負荷、または張力のドリフトを意味し、ロット内でそれを捕捉する方が、出荷後に捕捉するよりもかなり安価です。
RFQで指定する内容
作業幅や価格についてのブラッシングマシンの問い合わせは、通常、比較するのが難しいオファーが返されます。以下の項目により見積もりが比較可能になり、幅要件は技術的に満たしていてもプロセス要件を満たしていない機械が発生するリスクが軽減されます。
- 重量、構造、およびブラッシングパスで除去する特定の欠陥を含む基材リスト。
- 必要な清浄度レベル。説明ではなく測定値として表され、テスト方法の名前が付けられます。
- ファブリック ラインの速度範囲と受け入れトライアルが実行される速度。
- ブラシ ヘッドの数、その配置、および必要な方向順序。
- 出荷時の毛の材質、直径、突出量、および運転時間での予想耐用年数。
- ブラシ ローラーの構造と予想される植毛コストと納期。
- フードで必要な抽出空気量と、ダクト、ファン、フィルターの供給者。
- 接続された負荷、圧縮空気の消費量、および湿式バージョンの給水。
- 張力制御の責任: サプライヤーが入口および出口張力ゾーンを供給しますか? それともラインビルダーが供給しますか?
- 噛み合い調整機構とライン走行中に設定できるかどうか。
- 毛の検査、ローラーの取り外し、ダクトの清掃のためのアクセス要件。
- インターフェイス、レシピ ストレージ、および既存のライン レシピを移行する必要があるかどうかを制御します。
- 合格基準、トライアルファブリックの数量、および失敗したトライアルの費用を誰が負担するか。
- ブラシ、ベアリング、ドライブコンポーネントの納期を記載したスペアパーツリスト。
- コミッショニングの範囲、オペレーターのトレーニング、および文書の言語。
そのリストの 2 つの項目は一貫して過小評価されています。 1 つ目は、稼働時間で表されるブラシの耐用年数です。これは、ブラシの年間コストに関する 2 つのサプライヤー間の差が 3 年以内に購入価格の差を超える可能性があるためです。 2 つ目は抽出物の所有者が誰であるかです。ブラッシングマシンのサプライヤーと抽出サプライヤーが別の会社である場合、フードとダクトの間のインターフェースは誰の責任にもならず、結果として生じる不足分は、機器の故障としてではなく不良率として現れます。
設置、ユーティリティ、メンテナンスの実際
設置は、楽観的な見積もりが床に到達する場所です。既存のラインにブラッシングヘッドを追加するには、機械自体の床スペースに加えてローラーを取り外すためのクリアランスが必要ですが、そのクリアランスが制約となり、抽出フードを適切に配置できない位置にヘッドを押し込むことがよくあります。
公共事業は早めのチェックが必要です。接続される負荷は多くの場合控えめですが、空気圧の作動や振動、さらに排気ファンによる圧縮空気の需要により、建物サービスの計算が変わります。高層プラントの上層階では防振が重要であり、集塵経路は機械が到着した後ではなく、到着する前に計画する必要があります。
メンテナンスは簡単ですが、容赦はありません。毛の突出は、決められた間隔でチェックし、記録する必要があります。ダクトの清掃は、症状に応じて行うのではなく、計画的に行う必要があります。高速ヘッドのローラーベアリングには、実際の業務に必要な潤滑間隔が必要ですが、通常は一般的なプラントの標準よりも短くなります。抽出フードは、スロットを狭め、捕獲速度を静かに低下させる繊維の蓄積がないか検査する必要があります。
最も無視されがちな項目は張力の校正です。ニットや軽量織物のブラッシングの結果は張力に依存し、6 か月の生産期間にわたって張力ゾーンが変動すると、ブラシの設定をまったく変更しなくてもブラッシングのパフォーマンスが変化します。
スループット、コスト、回収率
購入価格だけでブラッシングアレンジメントを比較しても、その違いは過小評価されます。実際に実行された例を見ると、状況がより明確になります。ラインが 3 シフト、年間 6,000 時間、毎分 45 メートル、効率 80% で稼動し、年間約 1,300 万個のリニア メートルを生産すると仮定します。
- ニット構造の損傷を避けるために、汎用のブラッシングヘッドを使用可能な範囲以下で使用すると、通常、毛の交換間隔を短くする必要があり、洗浄結果のばらつきが大きくなり、検査の不合格率が高くなります。
- 適切な抽出により基板に適合したヘッドは通常、同じライン速度でより低い不良率を維持できます。また、ブラシがその設計ウィンドウ内で動作するため、100 万メートルあたりの毛コストは多くの場合同等かそれより優れています。
- 経済的な違いは、ブラシのコストではなく、不合格率によって支配されます。販売価格が 1 メートルあたり 2 ~ 5 米ドルの生地の場合、不良品を年間数パーセント削減することは、2 つの機械オプション間の価格差よりも価値があります。
- 研磨フィラメントブラシはより積極的に洗浄できますが、材料を消費するため、暗い色合いでは、コストに関係なく、結果として生じる色合いの変化が許容できない場合があります。
- ウェットブラッシングは廃水流の処理コストを追加するため、好みではなくプロセス要件によって正当化される必要があります。
実際的な結論は、ブラッシング装置は代替機械のコストではなく、それが防止する欠陥のコストに対して評価されるべきであるということです。これを行う工場は、抽出能力と毛の品質を寛大に指定する傾向があります。これらの 2 つの変数が不合格率を制御するためです。
コミッショニング、トライアル、オペレーターの習慣
実際のライン速度で実際の生産ファブリックで試用されていないブラッシング設備は、委託されていません。受け入れトライアルでは、実際の基板と実際の速度を使用する必要があり、温度と静的影響が安定するまで十分な長さにわたって実行する必要があります。これは通常、短いサンプルではなく少なくとも数百メートルを意味します。
試用中に、受け入れられた結果をもたらした設定を記録します: 毛の種類と突起、ローラーの表面速度、かみ合いの深さ、方向順序、ライン速度、張力値、抽出設定。これらの数値がベースラインのレシピになります。これらがなければ、次のシフトでプロセスが再発明され、結果がずれてしまいます。
オペレーターの習慣はレシピと同じくらい重要です。シフトチェンジ時に抽出フードの繊維の蓄積をチェックし、張力ドリフトの初期指標として幅の変化を監視し、顧客の苦情を待つのではなく手触りの変化を報告することは、投資を保護する簡単な行動です。ブラッシングは低コスト、低メンテナンスのプロセスであり、静かに失敗します。それを最大限に活用できるのは、それを固定付属品としてではなく、制御されたプロセスとして扱う植物です。
クリーニング ブラッシング マシンは、仕上げラインの予算に占める割合はごくわずかですが、その品質の成果においては不釣り合いな部分を占めます。最も重要な決定は、どのメーカーがローラーを供給するかではなく、毛、係合形状、張力制御および抽出システムが、定められた清浄度目標に対して 1 つのシステムとして指定されているかどうかです。これを正しく行うと、ブラッシングヘッドが何年にもわたって静かに不良品を減らします。それを間違えると、みんなが下流の 2 つのプロセスで原因を探している間に、粉塵が機械の一方の側からもう一方の側に移動してしまいます。