

バングラデシュの仕上げ業者は、新しく設置されたブラッシング ラインで 260 gsm の綿フリースの 30 ロール ロットを実行しました。最初の 5 つのロールは検査に合格しました。ロール 12 までに、表面の杭の高さは約 3 分の 1 に減少し、買い手は残りのロットを拒否しました。何も壊れていませんでした。ワイヤーローラーは磨耗していませんでした。変化したのは、機械に入る生地の水分含有量と、それに伴ってワイヤーの歯が表面の繊維と噛み合う方法でした。
このシナリオは一般的であり、布地ブラッシング機に関して最も重要な決定がフレーム サイズやモーター定格ではなく制御である理由が説明されています。まず結論を先に述べます。ブラッシング マシンは、ローラーの仕様、ローラーと生地の速度比、張力、湿気、および塵の除去がすべて定義された範囲内にある場合にのみ、再現性のある隆起表面を実現します。これら 5 つのうちの 1 つを変更すると、それに応じて山も変わります。制御キャビネットの色を含め、仕様書に記載されているその他の内容は、それほど重要ではありません。
以下に、ブラッシングがどのように機能するか、どの構成がどの生地に適しているか、ロール 1 とロール 30 が似ているかどうかを決定するパラメータ、および注文書に署名する前に実行する価値のあるチェックについての実際的な内訳を示します。
布ブラッシング機の実際の動作
ブラッシングは機械的な表面処理であり、ほとんどの工場では空運転ですが、場合によっては水や蒸気が存在する状態で運転されます。布地はワイヤークロスで覆われた回転ローラーの周りまたは回転ローラーの間に通されます。ワイヤーの歯が表面の繊維を捉えて持ち上げ、生地の進行方向に並べます。機械の大部分は、1 つまたは 2 つのローラー、ガイド ローラーとテンション ローラーのセット、駆動システム、抽出フードで構成されます。
1 つ明確にすることで、下流での多くの混乱を防ぐことができます。つまり、ブラッシングは訴訟と同じではなく、この 2 つは頻繁に交換可能であるかのように販売されます。
- ブラッシングすると繊維が立ち上がる。 ワイヤーは、すでに緩んでいるか部分的に固定されている繊維を持ち上げて方向を整えます。繊維の除去率は低く、多くの場合、生地重量の数パーセントです。
- スエードを使用すると繊維が摩耗します。 エメリー、セラミック、またはカーボンファイバーで作られた研磨ローラーは、繊維を切断して破壊し、短くて緻密なピーチスキンの表面を作成します。繊維の除去と強度の損失が大幅に増加します。
- 昼寝や子育て これは関連する持ち上げ動作であり、通常はさまざまなローラー衣類を使用して、より長く、より充実したパイルを構築します。
違いは品質管理にすぐに現れます。購入者の基準が「毛足が見えて柔らかい」であれば、ブラッシングだけで満足できることが多いです。標準が「短く、密で、マットで、ピーチスキン」の場合、ラインにはスウェージング段階が必要で、ブラッシングはその前の準備またはその後のクリーンアップステップとして機能します。より深い表面効果が必要なプラントの場合、複合スエードプラットフォームがより直接的なルートであり、1 台のマシンで両方の作業をカバーすると仮定するよりも、ローラーの構成を目標の手触りと比較する価値があります。
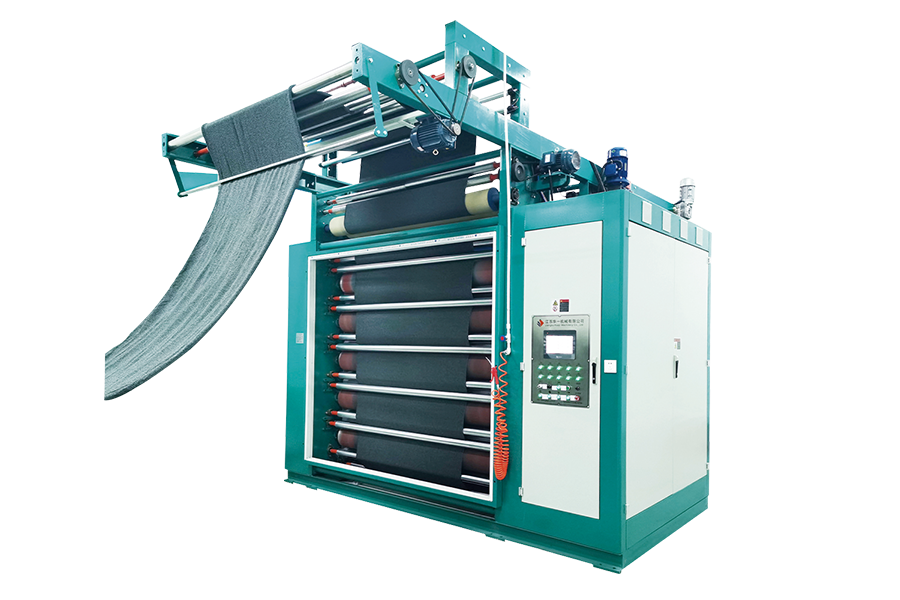 縦型複合スエードマシン MM型 より深いスーディングまたはピーチングの場合、このコンパクトな機械は柔軟な研磨剤の組み合わせと高速の片面または両面加工をサポートします。 製品を見る→
ブラッシングは手触りとは関係のない作業も行います。ゆるい繊維、表面の汚れ、毛玉を取り除きます。綿やセルロース系生地の吸収性を向上させます。また、コーティング、ラミネート、および印刷基材に一貫した状態を与えるため、次のプロセスで斑点が生じることなく均一に接着します。
主なブラッシング構成とその適した構成
市場に出回っているほとんどのブラッシング仕様は、ほんの一握りのアレンジメントに限定されています。名前はサプライヤー間で一貫していない可能性があるため、パンフレットの文言ではなくローラーの動作によって機械を分類するのに役立ちます。
| 構成 | ローラーアクション | 表面結果 | 一般的な使用方法 | 主なリスク |
|---|---|---|---|---|
| 片面 | ワイヤーローラーは片面のみ接触 | 片面はパイルが立っていて、裏面は滑らかなままです | 裏毛ニット、片面起毛天竺 | 取り扱い中にパイルが長すぎて未処理面の毛羽立ちが発生する |
| 両面 | 両面のローラー、通常は独立した設定 | 両面の盛り上がった表面 | ブランケット、厚手のフリース、両面起毛ニット | 両面を過度にブラシをかけると繊維の損失と引張強度が低下します |
| クロスブラッシング | ローラーの方向は生地の移動に応じて交互になります | より短く、より高密度で、方向性の少ないパイル | 方向性のある陰線が出てはいけない生地 | ローラーの速度が合わないとスジが発生する |
| 円形または回転式 | ドラムの周囲に配置された複数のローラー | 高速ライン速度での高い均一性 | 連続編み物および織物の生産ライン | 発塵量が多く、より強力な抽出が必要 |
| ウェットブラッシング | 水または蒸気が存在する状態での塗布 | 静電気が少なく、より柔らかく、より豊かなハンドル | ウール混紡と一部のテクニカルファブリック | 下流での乾燥負荷と水管理の追加 |
| ドライブラッシング | 標準周囲条件 | きれいで明確なパイル、簡単な取り出し | ほとんどの綿、ポリエステル、および混紡生地 | 合成繊維上の静電気の蓄積と浮遊粉塵 |
どちらを選択するかは好みではなく、生産上の決定になります。ポリエステルニットを 1 日 40,000 メートル稼働する工場は、ウール混紡を 3,000 メートル稼働する工場と同じローラーレイアウトを使用することはできません。たとえ両方が「ブラッシングマシン」と呼ばれていたとしてもです。
量が多く、ロット間の一貫性が決定要因である場合、専用の高速ブラッシングプラットフォームは、ライン速度を失うことなく狭い帯域でローラーの速度と張力を維持できるため、通常、汎用ラインを伸ばすよりも経済的です。
 高速ブラッシングマシン VX7 安定した速度、張力、再現可能な表面処理によりロット間の一貫性が促進される、大量生産ライン向けの 7 ローラー カーボン セラミック ブラッシング プラットフォーム。 製品を見る→
結果を決めるパラメータの設定
ロットの最初のロールと最後のロールが一致するかどうかは、5 つの変数によって決まります。 1 つを調整すると、ほとんどの場合、別のシステムも調整する必要があるため、これらは 1 つのシステムとして扱う価値があります。
ローラー速度比とパイル密度
生地速度に対するローラー表面速度は、機械の最も強力な単一設定です。一般的な生産範囲は約 1.5:1 ~ 4:1 です。およそ 1.5:1 未満では、ワイヤーは主に繊維を洗浄して整列させます。 2:1 と 3:1 の間では、山が見えて均等になります。約 3.5:1 を超えると、ワイヤーが繊維を糸構造から引き出すのではなく、繊維を引っ張り始め、生地の重量減少と毛玉のリスクが急速に高まります。速くなれば自動的に良いというわけではありません。ローラーの速度を品質の基準ではなく生産性の基準として扱う工場では、数か月以内に強度テストで不合格となるでしょう。
張力、生地の経路、縫い目の通過
張力により、生地がローラーに対して平らに保たれます。少なすぎると生地が波状にワイヤーから浮き上がり、斑点状のパイルとエッジのバタつきが発生します。多すぎると、テンションマーク、幅の損失、洗濯後にのみ現れる耳のカールが発生します。深刻なラインに対する実際的な解決策は、縫い目が通過するたびに数秒間ライン速度とローラーの噛み合いを低下させる縫い目検出器を備えた自動張力制御です。これがないと、すべての縫い目に跡が残り、30 ロールのロットで 60 個を運ぶことができます。
湿気、温度、静電気
たとえ同じローラー設定であっても、水分 4% で機械に入る綿は、同じ生地の 8% とは異なるブラッシングをします。乾燥した繊維は脆いため、ワイヤーは繊維を持ち上げずに破断し、パイルの高さは作業が進むにつれて低下します。通常、ブラッシング前のプレコンディショニングまたは軽いスチームの適用は、機械的な変更よりも安価にこの問題を解決します。ポリエステルやその他の合成繊維では、逆の問題が発生します。静電気が蓄積し、繊維が飛び散り、表面が不均一になります。湿度管理と効果的な抽出により、そのほとんどが解決されます。
生地の種類別のブラッシング
ある素材で機能するマシン設定は別の素材に損傷を与える可能性があるため、普遍的なパラメーターではなくファブリック ファミリで考えることが有益です。
ニット、フリース、テリー
ニット構造は伸縮するため、張力の制御は織物よりも重要です。また、フリースやテリーのループヤーンは平織りのものよりも繊維が多く、そのためパイルがすぐにできてしまい、ブラッシングしすぎが起こりやすくなります。低から中程度のローラー比でより多くのパスを使用すると、通常は 1 回の積極的なパスよりも優れています。ファインゲージのシングルジャージは、ワイヤーがループに引っかかって穴が開いてしまう可能性があるため、軽い着用が必要です。最初の洗濯後にのみ表示されます。
ローラーの形状と生地のサポートが相互に作用するのではなく、連携して機能する必要があるニット用途の場合、ニットの動作に特化して構築された機械により、セットアッププロセスから多くの試行錯誤が不要になります。
ニット用遊星ブラッシング機この構成では、ローラーがループ構造を伸ばすことなく係合するため、パイルが端に集中するのではなく、幅全体に均等に形成されます。
綿織物、ツイル織物、デニム
織物はより高い張力とより高いローラー比に耐えられるため、デニムのブラッシングをより積極的に実行して、摩耗した柔らかい表面を作り出すことができます。限界はたて糸の強度です。目に見えるパイルの先端を越えてブラッシングすると、糸の表面から質量が除去され、テストで耐摩耗性の低下として現れます。ツイルとギャバジンはクロスブラッシングの恩恵を受けます。これは、純粋に方向性のあるパイルが、完成した衣類に明らかな陰影の線を生み出すためです。
ポリエステルと合成繊維の混紡
合成品には、より低い静電気とより高い抽出が必要です。繊維は滑らかで強いため、持ち上げられにくいため、オペレーターはローラーの速度を上げる誘惑に駆られます。このアプローチではパイルではなく毛羽立ちが生じ、完成した生地に毛玉ができるリスクが増加します。速度を下げ、パスを増やし、湿度を制御すると、強引に行うよりも良い結果が得られます。
コーティング、ラミネート、およびテクニカル基板
ここでのブラッシングは準備段階です。軽くて均一なブラシは、表面に接着剤またはコーティングのための一貫した鍵を与えます。仕様は、手触りではなく、表面エネルギーまたは剥離強度の要件として記述される必要があります。ブラシをかけられていないストリップは剥離点になるため、パイルの高さよりも幅方向の一貫性が重要です。
仕上げラインにおけるブラッシングの位置
順序によって、ブラッシング効果が完成したロールまでどの程度残るかが決まります。通常の順序は、染色と乾燥、次にブラッシング、次に柔軟化、そして最終的な圧縮またはカレンダー加工です。乾燥前のブラッシングは効率的のように思えますが、濡れた繊維がワイヤーの下で予期せぬ動作をし、乾燥機内でパイルが崩れてしまいます。
機械的軟化またはカレンダー仕上げ段階の直前にブラッシングすることも、ほとんどの場合間違いです。カレンダーによって、立てたばかりのパイルが平らになってしまうからです。ターゲットが目に見えるパイルではなく、柔らかくて高いハンドルである場合、ブラッシング後の空気ベースの軟化段階により、ドレープを加えながら盛り上がった表面が維持されます。この組み合わせが、多くの仕上げラインが化学だけに頼るのではなく、ブラッシングユニットとオープン幅の軟化ユニットを組み合わせている理由です。
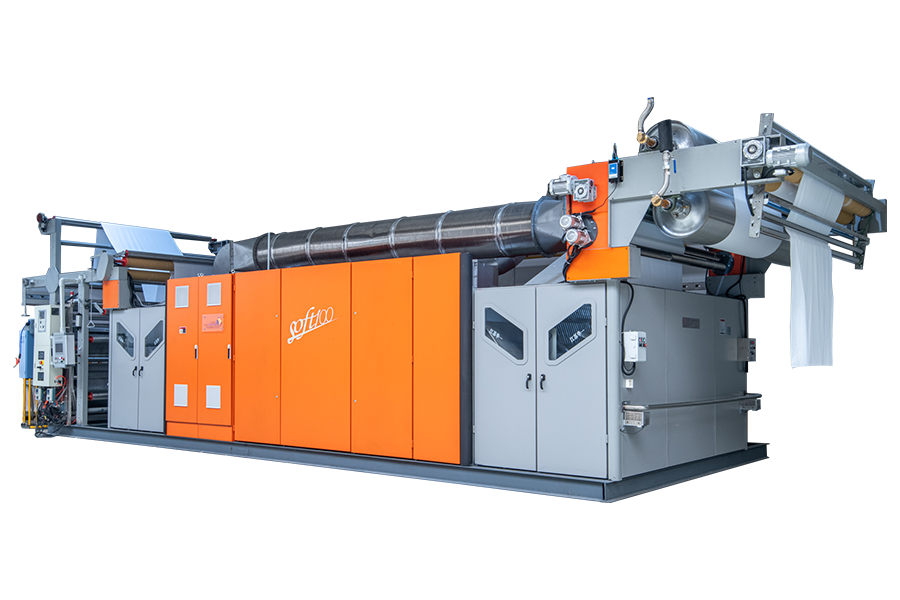 オープン幅空気軟化機 SOFT100 ブラッシングと組み合わせて、ニット、織物、タオルに化学柔軟剤を使用せずにエアフロー柔軟剤を使用して、ドレープを加えながら起毛パイルを維持します。 製品を見る→
実際の計画のポイントはシンプルです。倉庫で顧客が判断する基準、つまり山の高さ、手触り、色合い、寸法安定性などを決定し、その基準から逆算して仕上げ段階を順序付けします。
品質問題とその通常の原因
ブラッシングの欠陥のほとんどは、6 つの原因のいずれかに遡ります。修正への最も早い方法は、機械に触れる前にプロセスの状態を確認することです。
| 症状 | 考えられる原因 | 最初のチェック |
|---|---|---|
| ロットの最初から最後までパイルがフェードします | 生地の水分低下、またはローラーワイヤーの鈍化 | 入ってくる水分含有量、その後のローラー時間 |
| 洗濯すると毛玉が発生する | ローラーの速度が高すぎると繊維が持ち上げられずに切断されてしまいます | ローラーと生地の速度比 |
| 方向性のある陰影線 | 陰影に敏感な生地に対する純粋な指向性ブラッシング | ローラーの方向とクロスブラシの使用可能性 |
| 長さに沿った縞模様 | ローラー圧力の不均一、ワイヤーの損傷、またはローラーの曲がり | ローラーの同心度とワイヤーの状態 |
| 縫い目に集中した穴や破れ | 継ぎ目検出なし、または継ぎ目での速度低下なし | 継ぎ目検出の設定と噛み合いの深さ |
| 過剰な糸くずや浮遊粉塵 | 不十分な抽出、低湿度、静電気の蓄積 | 抽出風量とフードの状態 |
粉塵、静電気、および吸引
ブラッシングは定義上、ほこりを発生させます。生地が 1 メートルごとにほこりの繊維が放出され、高速で稼働する機械は継続的にほこりを放出します。綿の場合、これはハウスキーピングと空気の質の問題です。ポリエステルやその混合物では、筐体内に浮遊する微細な合成粉塵が容易に発火し、静電気が発火源となるため、火災や爆発の危険性があります。
設計上の答えは、共有ハウスダクトではなく機械に合わせたサイズの専用抽出システムであり、ローラー接触点の近くにフードがあり、導電性ダクトがあり、定期的な清掃スケジュールが設定されています。空気の流れが弱すぎると、ほこりが機械の内部に定着し、最終的には生地の表面に汚れとして到達します。空気の流れが強すぎると、生地がローラーから剥がれ、張力が不安定になります。そのため、抽出はラインを稼働させた状態で設定し、ローラーの速度を変更した後は監視する必要があります。
粉塵が後付けの考えではなく既知の制約であるラインでは、専用の収集セットアップにより、長時間の稼働でも気流の安定性が維持され、生産時間に影響を与える清掃のダウンタイムが削減されます。
スーディングラインとブラッシングラインの自動除塵購入前に確認すべきこと
産業用繊維機械は 15 年間使用する資産であり、このカテゴリにおける後悔のほとんどは、価格ではなく議論されなかった仕様にあります。次のチェックにより、コストのかかる間違いの大部分が検出されます。
ローラー仕様と繰返し精度
ワイヤーの種類、ワイヤーの密度、ローラーの直径、硬さ、使用時間内の推奨交換間隔についてお問い合わせください。次に、1 メートルのサンプルではなく、フルバッチ ロールの幅全体でパイルの変動がどの程度であるかを尋ねます。幅の変動が 5% 未満であれば、適切に設定されたラインの適切なベンチマークとなります。サプライヤーが質問に答えられない場合でも、それは有益です。
テンションとドライブのアーキテクチャ
張力が速度範囲全体にわたって自動的に制御されるかどうか、および縫い目が通過するときに機械がどのように動作するかを確認します。シフトごとに 20 の縫い目を実行する工場では、この 1 つの機能によって、ラインが利益を生むか、それとも永遠に再加工されるかが決まります。
プラントに合わせた試験条件
清潔で調整された完全に平らな布地でのデモンストレーション実行では、ほとんど効果が得られません。最も重い重量、最もきつめのニット、色合いに敏感なツイルなど、独自の難しい素材を送ってください。目標のライン速度で試験を実行し、評価前にサンプルを洗浄して乾燥することを主張します。毛玉やパイルの崩れは通常、最初の洗濯前には発生せず、洗濯後に発生します。
購入を正しく順序付けする
- パイルの高さ、手触りの評価、剥離強度、色合いなど、測定可能な用語で完成した生地の標準を定義します。
- 仕上げシーケンスを逆方向にマッピングして、ブラッシングの効果が存続する位置にブラッシングが配置されるようにします。
- 張力、ローラー比、水分、抽出空気流などの機械の制御ウィンドウを設定します。
- ワイヤー ローラー、ベアリング、ドライブ コンポーネントのスペアパーツが入手可能かどうかを確認します。
- 署名する前に、お住まいの地域のサービス範囲と応答時間を確認してください。
拡張計画
ほとんどの工場では、軟化、乾燥、第 2 段階のブラッシングなどのプロセスを数年以内に追加します。幅広い仕上げ装置を備えたサプライヤーを選択すると、購入時点では費用がかからず、後で統合作業を大幅に節約できます。
これらはどれもブラッシングを複雑にするものではありません。これは変数の数が少ない機械的なプロセスであり、それをうまく実行するプラントは、それらの変数をオペレーターの好みではなく仕様として扱うプラントにすぎません。見本上に均一なパイルを生成する機械は、雨の月曜日のシフトのロール 30 に均一なパイルを生成する機械と同じではなく、その違いは完全に制御ウィンドウにあります。独自の条件下で、独自の生地を使用してローラーの仕様、速度比、張力の動作、水分管理、および抽出パフォーマンスを確認すれば、残りの決定は簡単になります。